
 登录
烙铁头是焊接圈公认的头号消耗品,发黑、不吃锡,几乎每个玩焊接的都栽过跟头。多少人第一反应是掏砂纸——这恰恰是它此生受到的最后一击。知乎知乎
先搞清楚烙铁头是怎么"长"的:里面是紫铜,导热快;但锡会溶铜,裸铜直接焊锡,用不了多久就被吃出坑。所以厂家在铜芯外面电镀了铁层挡住锡的侵蚀,再加铬层抗氧化,最外面镀一层锡给你润焊。整套镀层只有几个微米,砂纸两下、刀片一刮,磨掉的就是它的命。发黑只是表面氧化,那层黑色氧化物既不导热也不润锡,锡珠挂在上头滚来滚去就是不沾——你给它来一次"深度打磨",那是真没救了。知乎
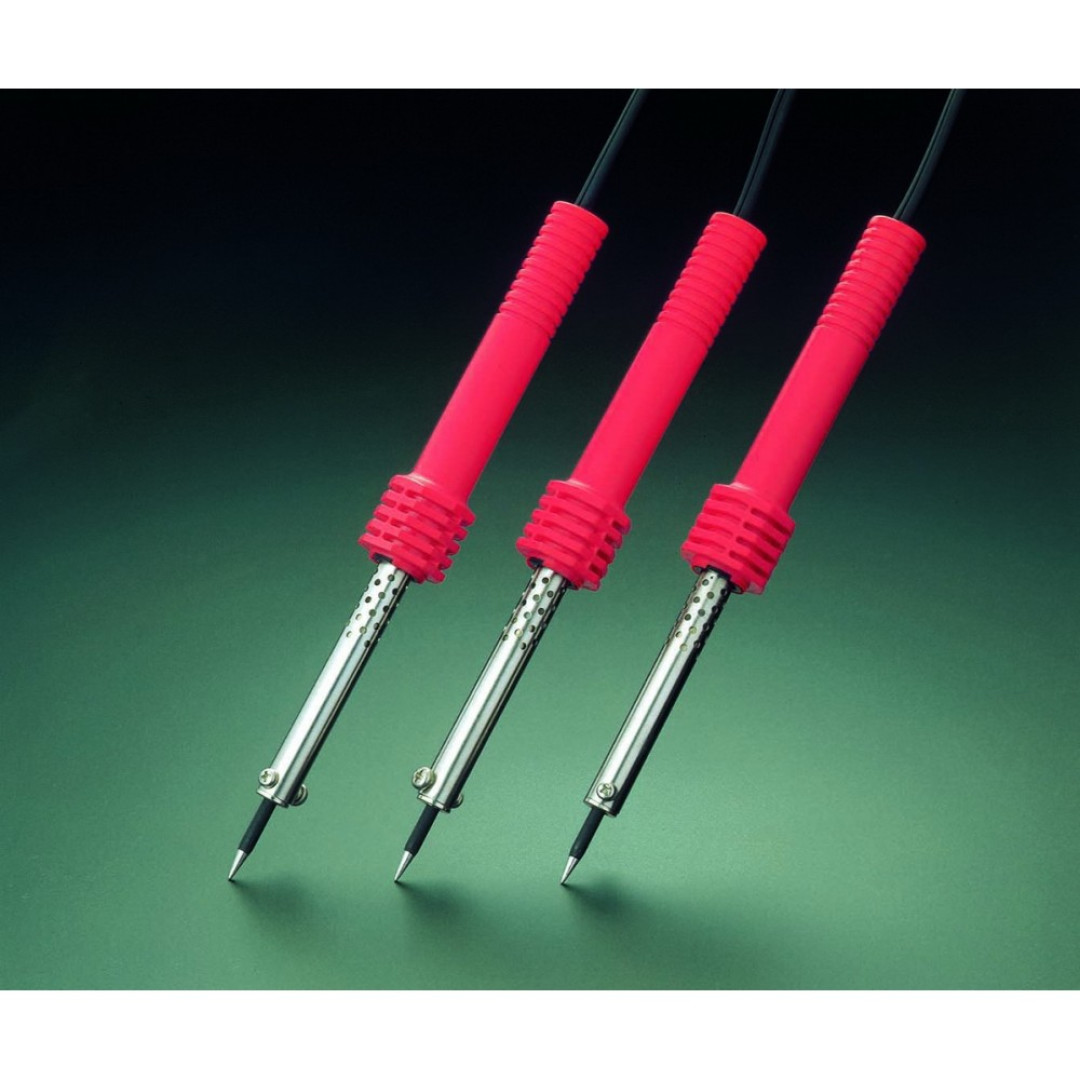
那发黑了还救吗?这事评论区吵了八百年,其实分三种情况,一验就知道:
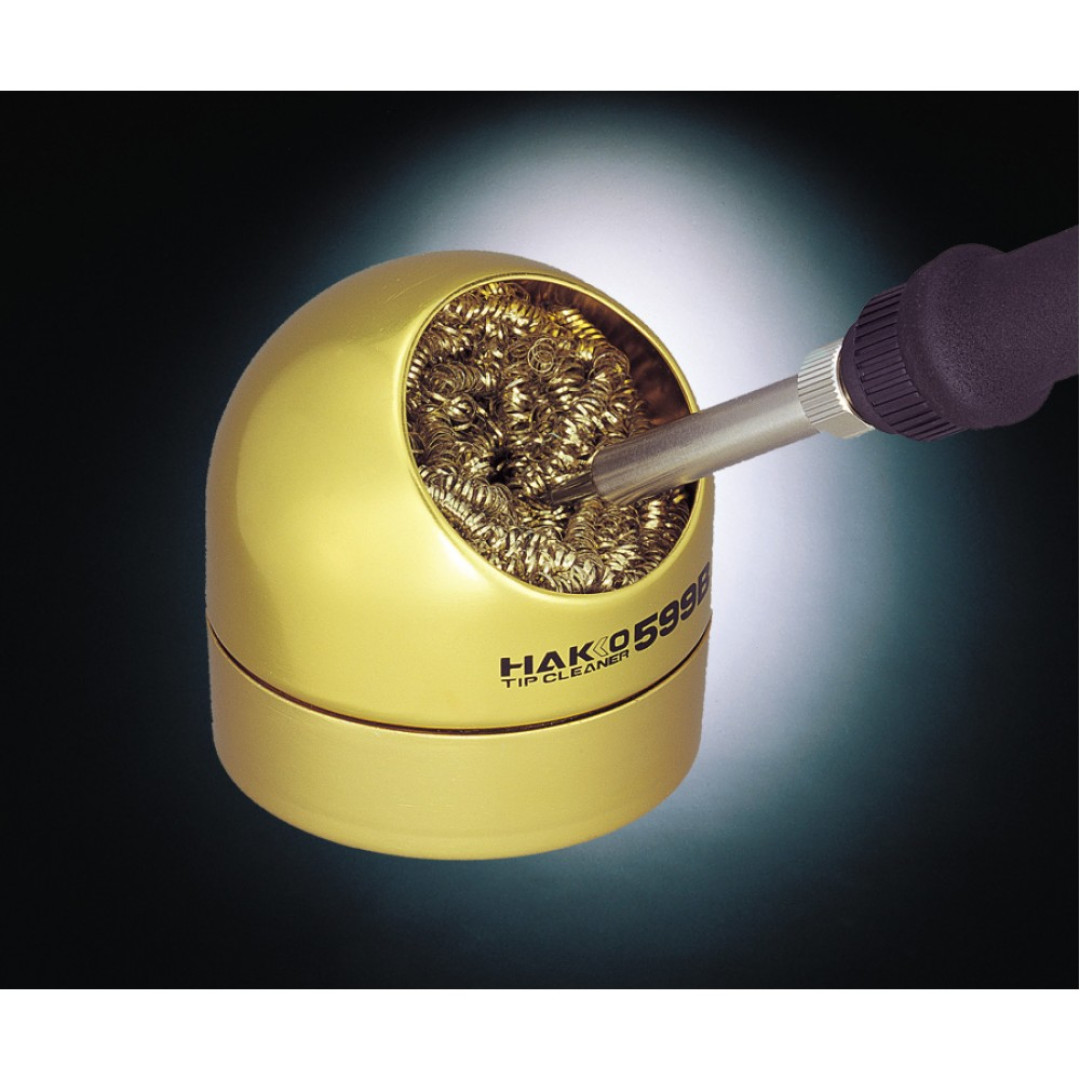
第一种:只是表面氧化,镀层完好。 头子局部发黑、拒锡,但见锡还能润开。这种能救:把温度压到300℃左右,蘸点助焊剂在铜丝清洁球里蹭掉氧化层,趁热重新上锡封住工作面,基本当场复活。前提是镀层还在。知乎
第二种:镀层磨穿了,露出紫铜。 头子开始发白、铜色外露,怎么清理都会很快再黑。这种没有修复价值,救回来也撑不过几天,直接换新。知乎
第三种:出现凹坑、穿孔。 铜基体已经被高温腐蚀穿了,神仙难救,换新。
再看网上流传的网红偏方:热头子扎柠檬,靠柠檬酸除氧化,出来那一刻确实锃亮——但高温下柠檬酸腐蚀的恰恰是镀铁保护层,治标不治本,跟慢性服毒一个性质。白醋泡同理。至于砂纸党,热门笔记评论区里"砂纸打一打就完事了"的说法一大把,上面已经判过刑了。知乎小红书
比救更要紧的,是别让氧化发生。 高温空烧是头号杀手:超过400℃干烧,镀锡层很快被破坏,致密氧化层一形成就彻底隔绝锡液。所以温度够用就低,精密活300~330℃,大焊点350~380℃;中途放下烙铁开休眠,别让它空着烧,老焊台没休眠的,长时间不焊干脆拔了;关机前务必带一层锡再断电,别让裸头接触空气。有博主实测过湿海绵清理:轻度积锡好用,严重氧化黑头基本无效——它只是清洁工具,不是复活道具。知乎小红书
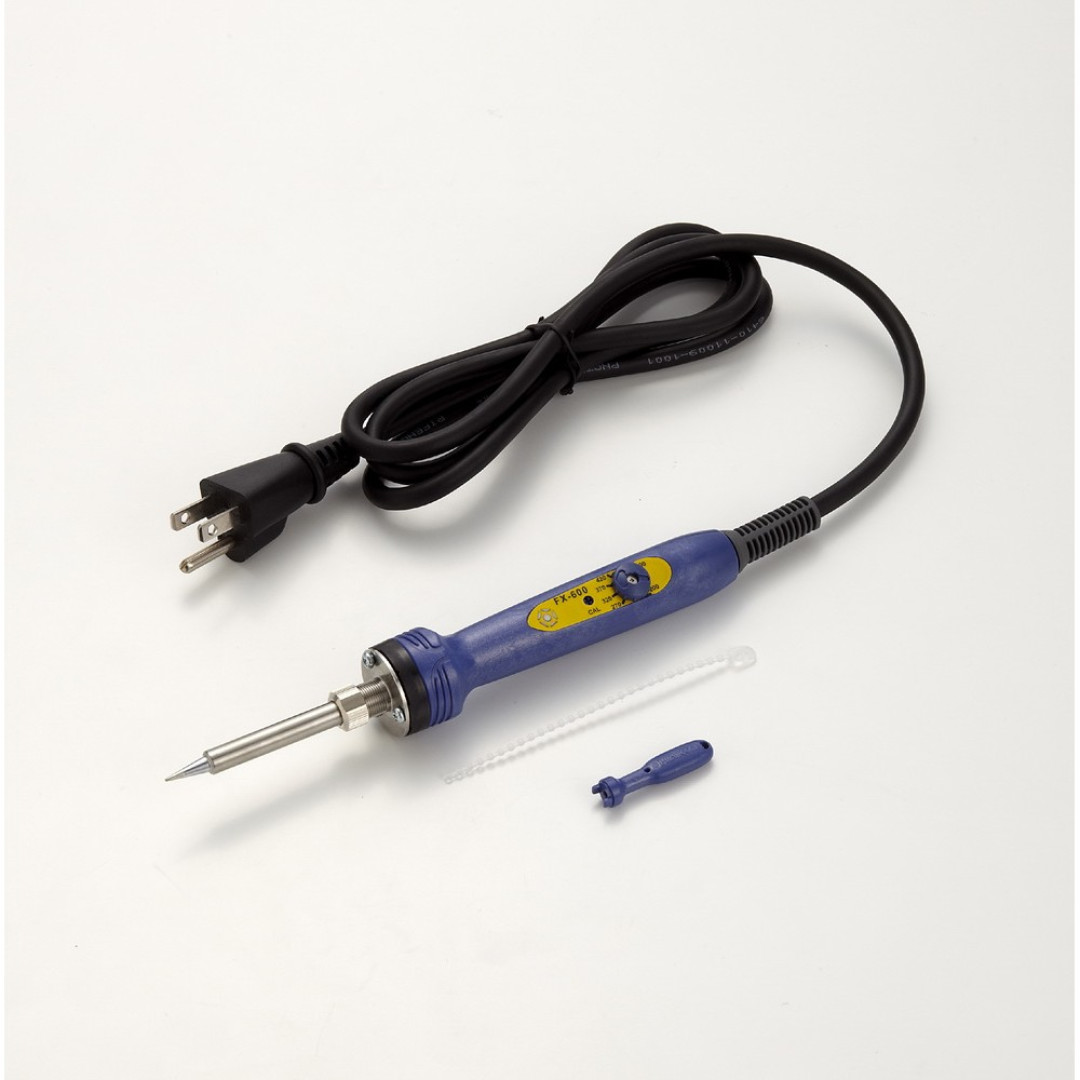
还有一层原因藏得比较深:耗材本身。做焊接工具的工厂从业者讲得直接——兼容低价头镀层厚薄不均,就算保养得再标准,照样氧化得比别人快。换新头的时候,与其囤一堆来路不明的便宜头,不如挑加厚镀层、和你焊台温度对得上的,这笔账怎么算都划算。知乎
记住顺序:先看镀层还在不在,再谈救不救;先改空烧习惯,再怪烙铁头不耐用。 头子是耗材,但你完全可以让它死得体面一点。


当前文章无评论,是时候发表评论了