
 登录
买第一把调温烙铁的人,几乎都在同一个问题上卡住过:无铅焊锡丝明明217℃就熔化,焊台上那个温度却不敢往300以下设。设低了焊不动,设高了又怕烫坏板子,于是网上出现了两种可疑的说法——“温度越高越好焊"和"低温护板”。
先把结论放在前面:手工焊接设350℃左右,不是给焊锡看的,是给散热看的。你焊的从来不是一小坨锡,而是一整套拼命往外导热的铜。
焊点是个漏水的水桶
焊锡熔化只要217℃,这是SAC305这类主流无铅焊料的熔点。但熔化只是及格线,真正的目标是让液态锡铺开、润湿焊盘和引脚,在界面上生成一层金属间化合物——锡和铜咬合出来的合金层,焊点才有强度。知乎
问题在于,热量不是老老实实待在焊点里。烙铁头接触焊盘的那一刻,热量同时往三个方向跑:铜箔把热传向整块板子,元件引脚把热引向壳体,空气再持续带走热量。铜是热的良导体,焊盘背面往往还连着地平面或大面积铺铜,那就是一块无限大的散热片。知乎
把焊点想成一个边加热边漏水的桶:217℃只相当于让进水刚够上漏水,桶里一点存水都攒不下。热量还没让焊锡充分熔融铺展,就被周围的铜吸走了,结果就是焊锡"假性熔化",表面看着化了,底下没形成合金层。知乎
这就是冷焊点的由来——表面粗糙、发白发灰、像豆腐渣,轻轻一碰就脱开。
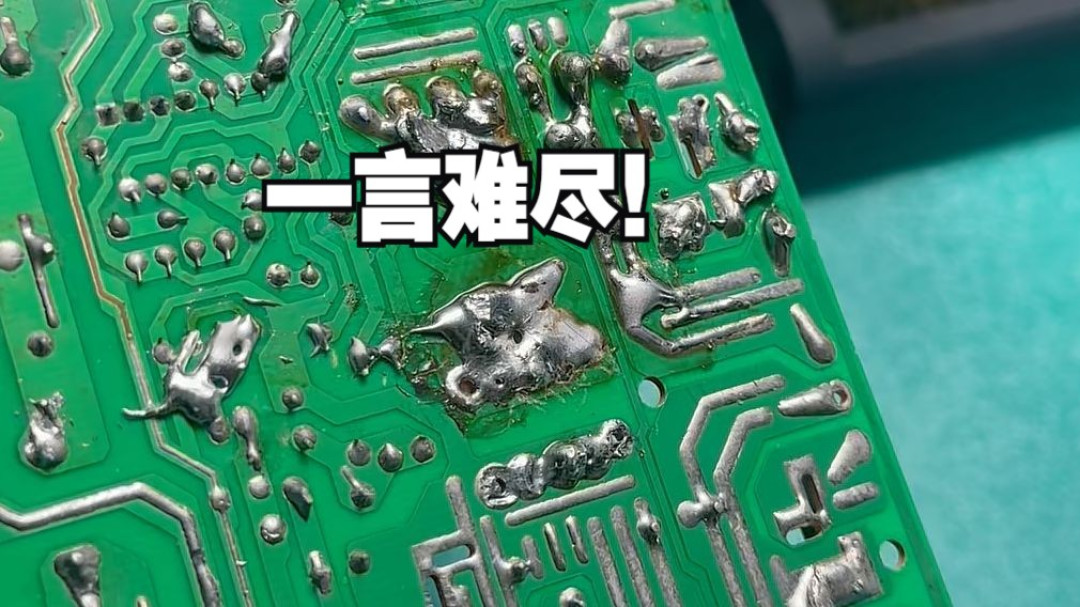 焊点缺陷:发灰粗糙的冷焊点与合格焊点对比焊点缺陷:发灰粗糙的冷焊点与合格焊点对比
温差才是传热的发动机
热量流动有个基本规律:温差越大,传得越快。
把烙铁压在217℃这种"刚刚够"的温度上,焊点、焊盘和烙铁头三者温差极小,热量传递慢得像滴灌。焊锡虽然勉强化了,但流动性差、铺不开,等它慢慢爬上引脚,热量早就漏光了,焊点提前凝固,又松又暗。
调高温度本质上是主动拉大温差,让热量在漏光之前快速灌进焊点。这正是回流焊峰值设在235–250℃、手工烙铁设在350℃的原因:留出一截余量,专门补偿散热损耗。知乎
板子越厚、铺铜越大、引脚越粗,这个余量就得越足。所以同样一把烙铁,焊排针很顺,焊穿越机的分电板、粗电源线就吃力——散热规模大了一大截,并不奇怪。产线工程师对着炉温曲线讲的是同一件事:大块元器件吸热多,它底下焊点温度会偏低。知乎知乎
350℃上下,到底怎么设
日常手工焊接,315–370℃是手工焊接的最优区间,多数情况350℃一步到位。有铅焊锡熔点低(183℃),可以往低偏一档;无铅焊锡熔点217℃起步,往高偏一档,350–380℃更稳妥。知乎知乎
有些情况可以往下调:贴片小焊盘、热敏元件、FPC排线这类怕热的东西,用320℃左右慢慢焊,比硬来更安全。低温护板是有代价的——温度不足焊出来的就是上面说的冷焊点。
有些情况要往上顶:地平面、多层板、大焊盘、插头端子,可以到380–400℃,靠温差把热量硬灌进去。焊完这一下别恋战,接触时间控制在两三秒内,温度再高也架不住长时间加热。
400℃是条警戒线。超过它,助焊剂瞬间碳化发黑,烙铁头镀层加速氧化,PCB铜箔可能翘起,热敏元件直接报废。所谓"温度越高越好焊",代价全都藏在这后面。知乎
设了350℃还是化不动锡,查这三处
温度数字对,锡照样不化,问题基本不在设定值上。
先查烙铁头。头子表面氧化发黑就不吃锡,热量传不出去,看着像温度不够。热态下在湿海绵或钢丝球上擦干净,马上挂一层新锡。别用砂纸锉刀磨——磨掉的是镀铁层,这颗头就报废了。用完也别擦得干干净净再关机,留一层薄锡裹住工作面,隔绝空气,寿命能明显延长。知乎知乎
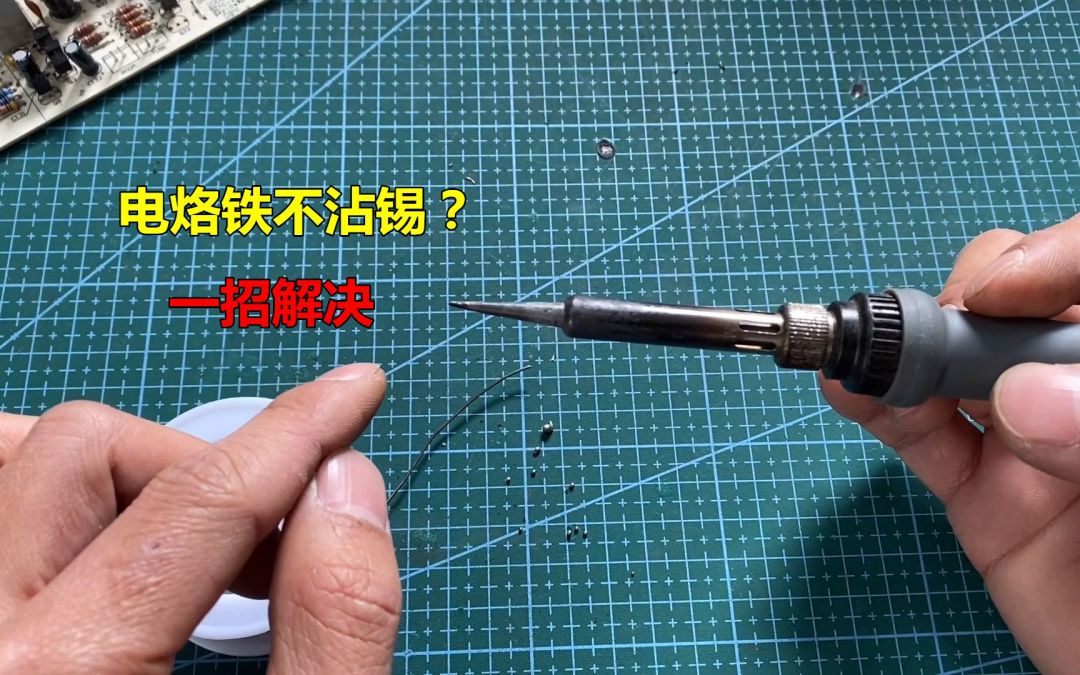 烙铁头氧化发黑与重新上锡处理烙铁头氧化发黑与重新上锡处理
再查烙铁头选型。焊大焊盘还用细尖头,热容量太小,一接触就被吸干。大焊点、接地焊盘上刀头或马蹄头,截面积大才扛得住。
最后查功率。几十块的小烙铁功率小、回温慢,屏幕写着350℃,头子一碰焊盘温度直接掉到280℃,这种掉温靠调温度救不回来。产线上的说法更直接:炉子显示屏的温度,不等于板子实际温度。知乎知乎
一次到位的操作顺序
温度、工具都对之后,剩下的是顺序:烙铁头同时贴住焊盘和引脚,预加热两三秒,再从烙铁头与焊盘接触处送锡——别往烙铁头上蹭,也别直接往引脚堆。焊锡自然铺满焊盘、形成光滑的弯月面就够了,多余锡不会增加强度,只会堆出毛刺和短路风险。知乎小红书
送锡量够了先撤锡丝,停半秒,顺着引脚方向快速撤烙铁。顺序反了,锡会拖出一根尖刺。
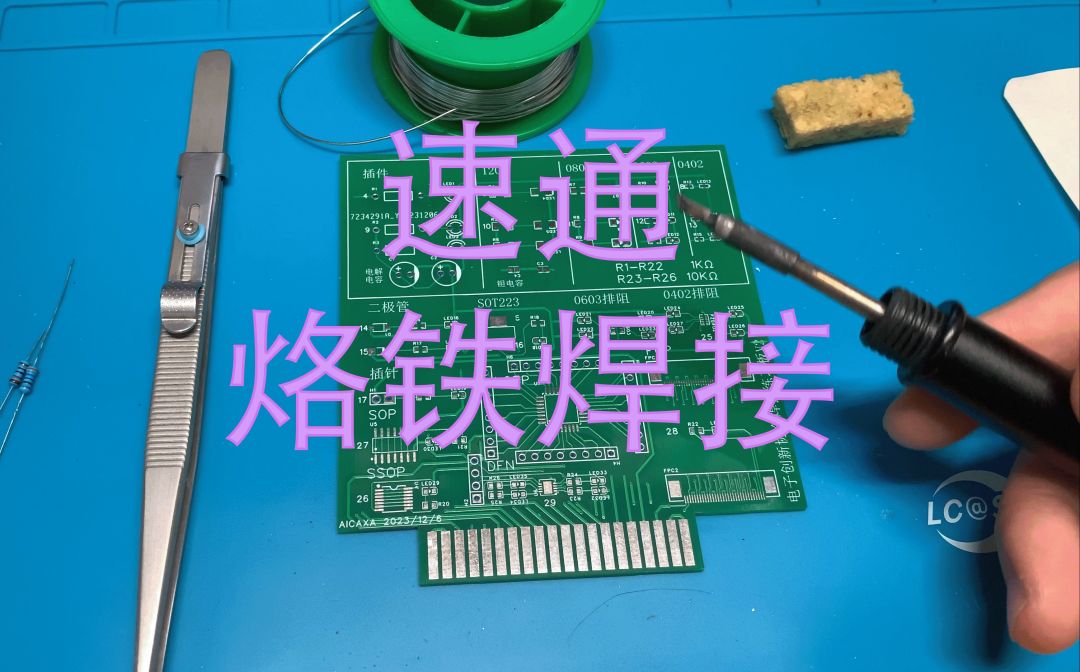 烙铁头贴住焊盘与引脚送锡的操作烙铁头贴住焊盘与引脚送锡的操作
答案其实就一句话:217℃是焊锡的及格线,350℃是给整个散热系统留的余量。你调的不是温度,是你愿意让多少热量在路上损失掉。
下次焊大焊盘不化锡时,先想想热量漏到哪去了,再动温度旋钮。


讲得挺好,可惜小众
焊锡温度是270
我反正把手烫到了
现在怎么全是ai文
没有更多了