登录

火焰热处理测温排除火焰干扰后,发射率设置不当依旧会造成读数偏差,结合 CTlaser MT 系列讲解发射率原理、调节方法以及常见调试误区。
明明选对穿透火焰的红外测温仪,温度读数还是不准是什么原因?
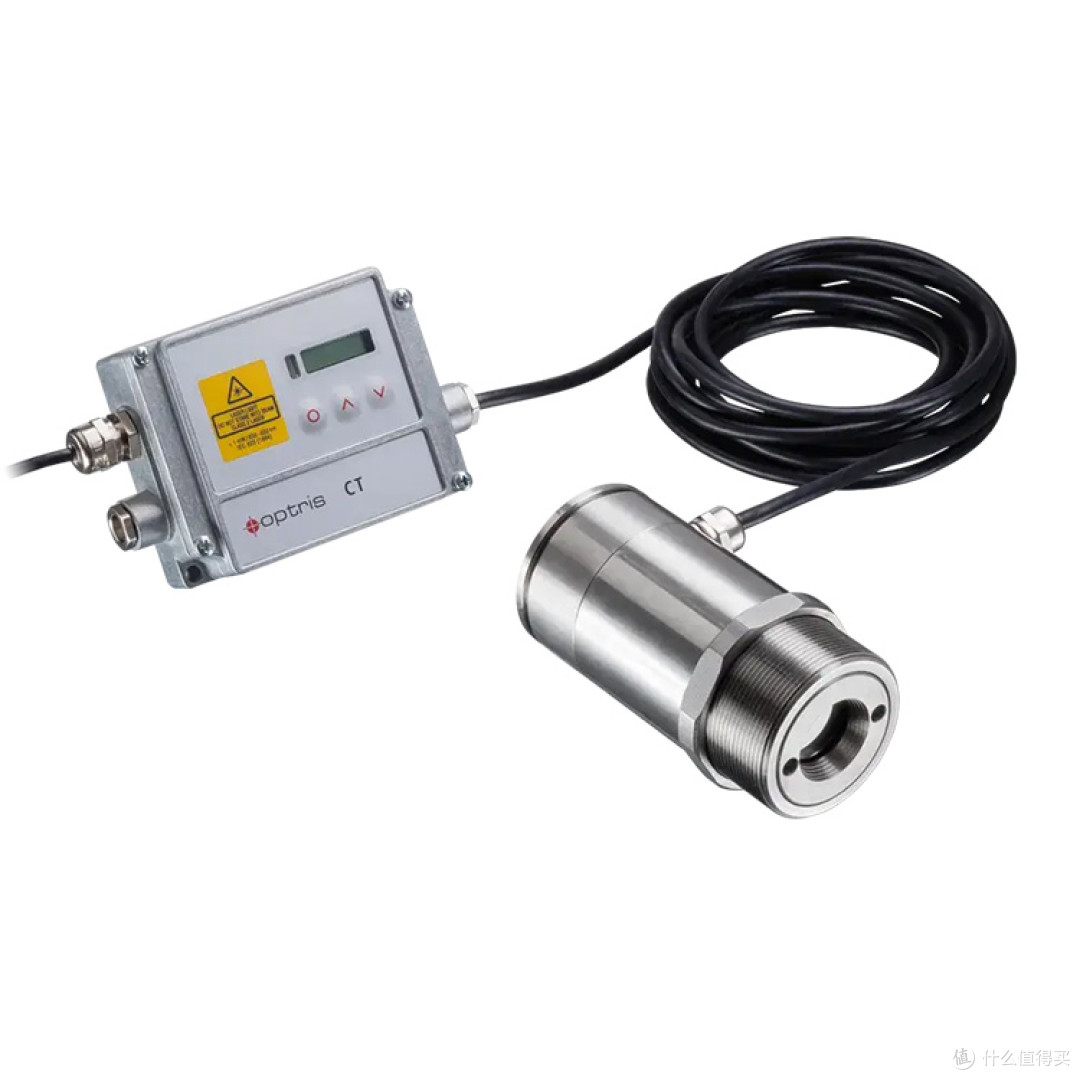
不少热处理企业在火焰淬火、火焰加热工艺中,已经选用可以穿透火焰干扰的红外测温仪,避开火焰光谱带来的读数失真问题,可调试完成之后,温度数值依旧和接触式比对结果差距明显。设备硬件没有故障,镜头干净、瞄准光斑也精准落在工件表面,反复排查之后找不到问题根源。很多现场工程师疑惑,CTlaser MT、CTlaser MTH、CTlaser MT,发射率参数该怎么根据工件材质调整,才能保证测温结果准确?
发射率是什么,火焰工况下为什么更容易被忽略
发射率代表物体向外辐射红外能量的能力,不同金属材质、表面状态,辐射能力差别很大。抛光光亮钢材发射率偏低,氧化发黑、经过高温烧蚀后的工件表面发射率会明显升高。火焰加热过程是动态变化的,工件从常温快速升温,表面持续氧化,氧化层不断生成,工件表面状态一直在改变。
很多操作人员直接沿用设备默认发射率数值,不会跟随工件表面状态调整,最终测量结果持续偏离真实温度。普通红外测温仪在火焰工况本身就存在光谱干扰,就算选对波段,发射率设置错误,数据偏差依旧会让工艺失去参考意义。CTlaser MT、CTlaser MTH、CTlaser MT 支持发射率自由调节,适配钢材、合金等多种热处理工件。CTlaser MT 测温区间 200‑1450℃,CTlaser MTH 覆盖 400‑1650℃高温区间,CTlaser MT 依靠专属光谱过滤火焰信号,搭配正确发射率设置,才能拿到可靠温度数据。奥普瑞斯(Optris)内置参数调节功能,可以直接在信号处理单元修改发射率数值,操作便捷。
不同热处理工件,发射率参考调节思路
光亮无氧化的金属工件,表面反光强,发射率数值偏低;经过火焰加热氧化之后,形成黑色氧化皮,发射率随之提升。如果工件表面存在油污、氧化皮、涂层,都会改变红外辐射特性。火焰硬化加工中,工件瞬间受热,表层氧化层快速形成,这也是同一个工件升温前后发射率不一样的核心原因。
现场没有便捷标定条件时,可以采用比对方式调试:在稳定工艺阶段,用可靠接触测温方式做对照,缓慢调整发射率,直到红外读数和参考温度匹配。同时要注意,不要盲目套用网上通用材质参数,火焰加热环境下高温氧化会改变表面状态,静态常温下的发射率参数不能直接套用在高温动态工况。上海红外测温仪生成厂家遇到很多项目,设备选型全部正确,仅仅发射率固定不变,长期使用造成工艺不稳定。
动态工艺下,发射率搭配设备功能减少误差
火焰硬化属于快速升温短流程工艺,工件温度变化快,这款设备响应时间 10 毫秒,能够快速捕捉温度变化。但响应速度再快,如果发射率和实时表面状态不匹配,曲线依旧失真。对于批量稳定生产,工件表面氧化状态变化规律固定,可以固定一个适配平均状态的发射率;对于多批次、多材质切换的产线,每次换产都要重新核对、调整参数。
设备配套双激光瞄准,确认光斑位置无误之后再调节发射率,避免一边调参数一边存在测点偏移,双重问题叠加,无法定位故障源头。探头分体式设计,电子盒布置在安全区域,操作人员在远离高温炉体的位置就能完成参数修改,不用靠近火焰高温区域,保障操作安全。设备支持多路信号输出,调好参数之后,稳定温度信号输送至 PLC 系统,参与闭环温控。红外测温仪想要稳定发挥作用,光谱匹配、光斑定位、发射率设置三个环节缺一不可。
调节发射率时容易踩坑的几个误区
第一个误区,认为发射率参数调好一次就可以永久使用,工件长期高温氧化、工装更换、火焰大小改变都会改变工件表面状态,参数需要定期复核;第二个误区,工件表面有氧化皮,强行拉高发射率,忽略氧化皮厚度不均匀带来的波动;第三个误区,拿常温材质发射率直接设置高温工况,忽略高温氧化带来的辐射变化;第四个误区,出现数据不准优先怀疑设备损坏,忽略发射率这个基础参数。
日常维护巡检的时候,可以把发射率核对加入常规检查清单。更换加工材质、调整火焰功率、更换气源之后,都要重新比对校验。上海红外测温仪生成厂家提醒,火焰测温属于特殊非接触测量场景,参数精细化调试,和设备选型同等重要。
Optris红外测温仪生产厂家:https://www.shphgd.com/
德国Optris CTlaser MT 非接触双色红外测温仪:https://www.shphgd.com/products_details_id_32.html